کیفیت واقعی پرینت سهبعدی؛ خطوط لایه و جای ساپورت چرا ایجاد میشوند؟
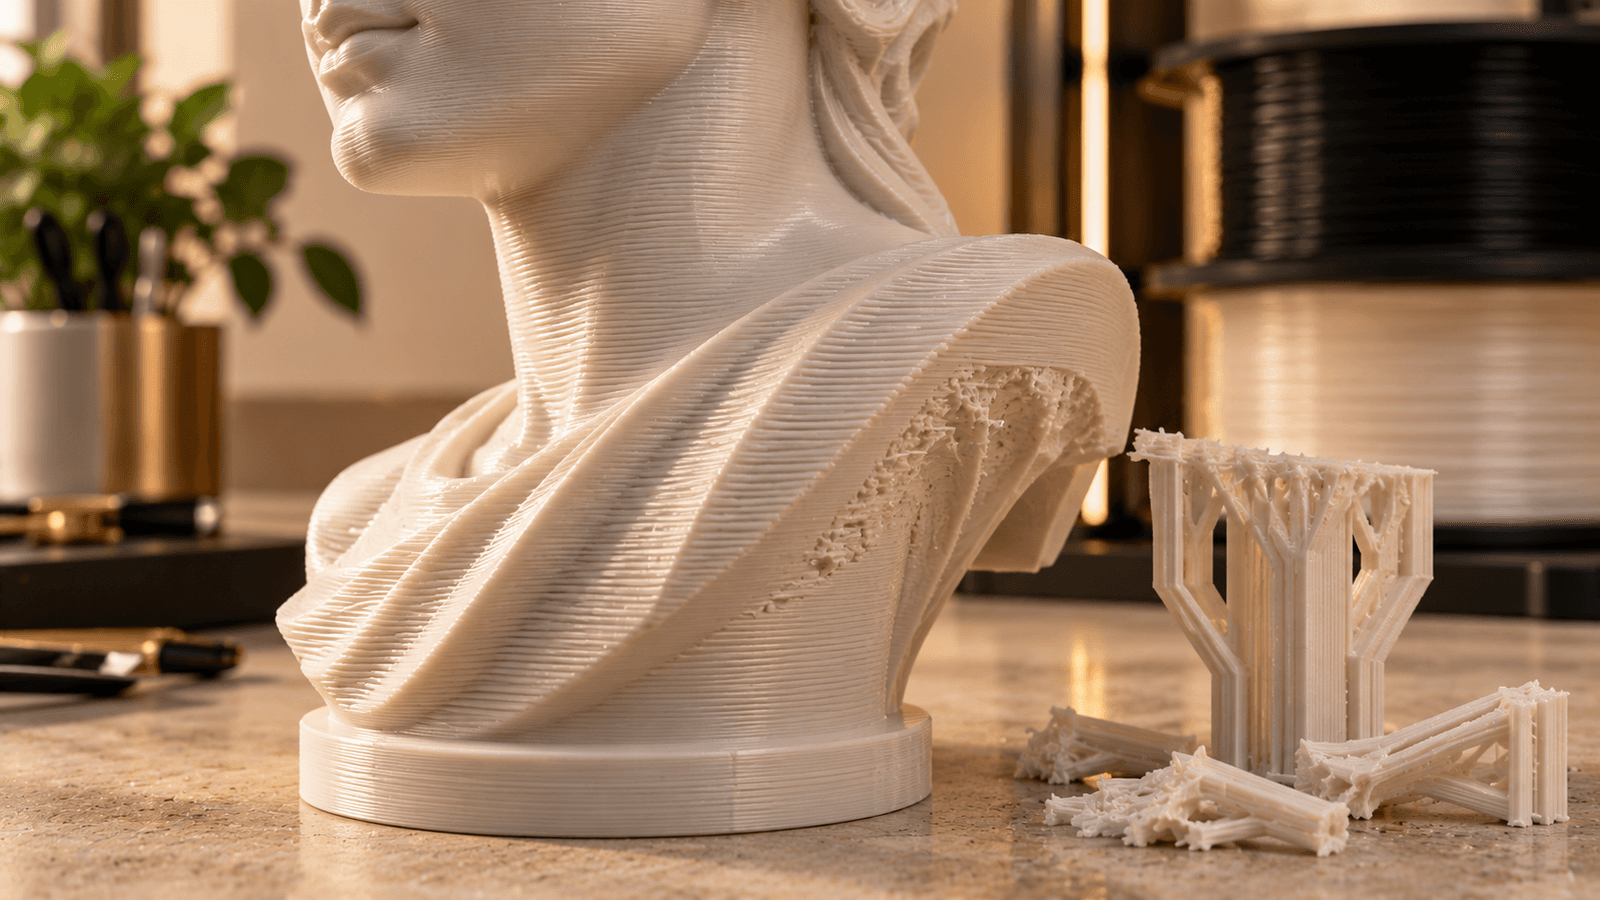
وقتی یک قطعه پرینت سهبعدی را از نزدیک نگاه میکنیم، ممکن است خطوط بسیار ظریفی روی سطح آن ببینیم. گاهی نیز در قسمت زیرین مدل یا نقاطی که ساپورت به قطعه متصل بوده، بافت سطح کمی با سایر قسمتها متفاوت است.
آیا این موارد به معنی پایین بودن کیفیت پرینت هستند؟
نه لزوماً.
برای قضاوت صحیح درباره کیفیت یک قطعه چاپ سهبعدی باید ابتدا بدانیم این فناوری چگونه کار میکند. در بیشتر روشهای پرینت سهبعدی، جسم یکباره ساخته نمیشود؛ مدل دیجیتال به صدها یا حتی هزاران لایه تبدیل میشود و دستگاه آن را لایهبهلایه میسازد.
به همین دلیل، بخشی از بافتی که روی سطح یک قطعه دیده میشود مستقیماً از ماهیت فرایند ساخت افزایشی یا Additive Manufacturing ناشی میشود.
در این مقاله بررسی میکنیم خطوط لایه، اثر پلهای، جای ساپورت و برخی نشانههای دیگر چرا ایجاد میشوند، کدام موارد طبیعیاند و چه زمانی باید آنها را یک نقص واقعی در چاپ در نظر گرفت.
پرینت FDM چگونه یک سطح صاف را میسازد؟
در چاپ FDM یا FFF، فیلامنت ترموپلاستیک وارد Hotend میشود، ذوب میشود و نازل آن را در مسیرهای مشخص روی صفحه قرار میدهد.
پس از تکمیل هر لایه، نازل کمی در محور Z بالا میرود و لایه بعدی روی لایه قبلی ساخته میشود.
برای مثال اگر ارتفاع لایه روی:
0.20 میلیمتر
تنظیم شده باشد، یک قطعه با ارتفاع 100 میلیمتر تقریباً از 500 لایه تشکیل خواهد شد.
بنابراین سطح نهایی در واقع از کنار هم قرار گرفتن صدها لایه پلاستیک ساخته شده است.
مطالعات گسترده روی کیفیت سطح قطعات چاپشده نیز تأیید میکنند که ساخت لایهبهلایه بهطور طبیعی نوعی بافت و زبری سطح ایجاد میکند و قطعه چاپی نمیتواند در حالت خام، دقیقاً همان سطح یک قطعه قالبگیریشده یا ماشینکاریشده را داشته باشد. citeturn327953view0
خطوط لایه دقیقاً چه هستند؟
خطوط افقی منظمی که روی بسیاری از قطعات FDM دیده میشوند، مرز تقریبی بین لایههای متوالی چاپ هستند.
در یک چاپ سالم، این خطوط معمولاً:
منظم هستند،
فاصله تقریباً یکسان دارند،
شکل مدل را دنبال میکنند،
و تغییرات ناگهانی و غیرعادی ندارند.
وجود این خطوط بهتنهایی نشانه خرابی دستگاه یا چاپ بد نیست.
در واقع Layer Height یا ارتفاع لایه یکی از عوامل اصلی تعیینکننده میزان دیدهشدن این خطوط است.
Prusa نیز در مستندات فنی خود ارتفاع لایه را عامل اصلی Resolution عمودی معرفی میکند: لایه ضخیمتر زمان چاپ را کاهش میدهد، اما خطوط لایه را بیشتر نمایان میکند؛ لایه نازکتر جزئیات بیشتری ایجاد میکند، ولی زمان چاپ را افزایش میدهد. citeturn273879search3
چرا سطح منحنی بیشتر خطوط لایه را نشان میدهد؟
فرض کنید بخواهیم یک کره کاملاً صاف را چاپ کنیم.
مدل دیجیتال منحنی پیوسته دارد، اما پرینتر باید آن را با لایههای افقی بسازد.
در نتیجه هر لایه اندکی نسبت به لایه قبلی عقبتر یا جلوتر قرار میگیرد.
از نزدیک، سطح منحنی شبیه تعداد زیادی پله کوچک خواهد بود.
این پدیده با نام:
Stair-Step Effect
یا اثر پلهای شناخته میشود.
مطالعات علمی Additive Manufacturing این اثر را یکی از مهمترین عوامل طبیعی زبری سطح در فرایندهای لایهای میدانند. citeturn988029search6turn327953view0
به همین دلیل خطوط لایه معمولاً روی سطوح:
مورب، گرد و منحنی
بیشتر از یک دیواره کاملاً عمودی جلب توجه میکنند.
نقش ارتفاع لایه در کیفیت سطح
فرض کنیم یک مدل را سه بار چاپ کنیم:
ارتفاع لایهنتیجه عمومی0.28 mmچاپ سریعتر، خطوط مشخصتر0.20 mmتعادل مناسب سرعت و کیفیت0.12 mmسطح ظریفتر و جزئیات بیشتر0.08 mmجزئیات بسیار بالا ولی زمان چاپ طولانیتر
این اعداد فقط مثال هستند و انتخاب مناسب به نازل، دستگاه و مدل بستگی دارد.
تحقیقات آزمایشگاهی نشان دادهاند که افزایش Layer Height معمولاً موجب افزایش زبری سطح میشود. یک مطالعه منتشرشده در Additive Manufacturing در سال 2024 نیز Layer Height و Build Orientation را از عوامل کلیدی تغییرات Surface Roughness معرفی کرده است. citeturn145695search0
مطالعه دیگری در سال 2024 روی قطعات PLA چاپشده با FFF نیز نشان داد ارتفاع لایه، عرض مسیر و Orientation همزمان بر کیفیت سطح، زمان چاپ و عملکرد مکانیکی اثر دارند. citeturn145695search1
آیا پس همیشه باید کوچکترین Layer Height را انتخاب کنیم؟
خیر.
این یکی از سوءبرداشتهای متداول در چاپ سهبعدی است.
کاهش ارتفاع لایه:
کیفیت عمودی را افزایش میدهد، اما زمان چاپ را نیز زیاد میکند.
ضمن اینکه بعد از یک نقطه، تفاوت بصری ممکن است نسبت به افزایش زمان چاپ بسیار کم باشد.
برای مثال Prusa در راهنمای خود اشاره میکند که پایینرفتن از حدود 0.10 میلیمتر در بسیاری از کاربردهای FDM ممکن است بهبود بصری نسبتاً کمی در برابر افزایش قابل توجه زمان چاپ ایجاد کند. citeturn273879search3
بنابراین «بیشترین کیفیت» همیشه به معنای «کوچکترین عدد ممکن» نیست.
هدف، انتخاب بهترین تعادل بین:
جزئیات، زمان، هزینه و کاربرد قطعه
است.
جهت قرار گرفتن مدل چقدر اهمیت دارد؟
بسیار زیاد.
یکی از مهمترین تصمیمات قبل از شروع چاپ، Build Orientation است؛ یعنی مدل با چه زاویهای روی صفحه پرینتر قرار بگیرد.
Orientation میتواند همزمان روی موارد زیر اثر بگذارد:
کیفیت سطوح مختلف
تعداد ساپورتها
محل تماس ساپورت
استحکام قطعه
زمان چاپ
مصرف ماده
مطالعات علمی نشان میدهند جهت ساخت یکی از مهمترین عوامل کیفیت سطح در FDM است. citeturn327953view3turn145695search0
این موضوع یک نتیجه مهم دارد:
ممکن است تمام سطوح یک مدل نتوانند همزمان بهترین کیفیت ممکن را داشته باشند.
گاهی باید تصمیم گرفت کدام سطح از نظر ظاهری مهمتر است و مدل را طوری قرار داد که آن سطح کمترین Stair-Stepping یا تماس با ساپورت را داشته باشد.
ساپورت چیست و چرا به آن نیاز داریم؟
پرینتر FDM نمیتواند در همه شرایط پلاستیک مذاب را در هوا قرار دهد.
اگر بخشی از مدل بیش از حد بیرون زده باشد، برای ساخت لایههای آن ممکن است نیاز به یک ساختار موقت باشد.
این ساختار:
Support
نام دارد.
ساپورت هنگام چاپ زیر قسمت Overhang قرار میگیرد و پس از پایان چاپ از مدل جدا میشود.
مثلاً زیر:
دست یک فیگور
چانه
بال
سقف یک حفره
قسمت افقی یک مدل
لباس یا موهای بیرونزده
ممکن است ساپورت لازم باشد.
چرا جای ساپورت روی قطعه باقی میماند؟
اینجا یکی از محدودیتهای بنیادی FDM وجود دارد.
اگر ساپورت کاملاً به سطح مدل بچسبد، خودش به قطعه جوش میخورد و جداکردن آن بسیار دشوار میشود.
بنابراین Slicer معمولاً بین ساپورت و مدل فاصله کوچکی ایجاد میکند که اغلب با تنظیماتی مانند:
Top Contact Z Distance
کنترل میشود.
اما این فاصله یک مشکل ایجاد میکند.
اولین خطهای قطعه که روی ساپورت چاپ میشوند، عملاً روی یک سطح کاملاً جامد قرار ندارند و باید فاصله بسیار کوچکی را Bridge کنند.
در نتیجه ممکن است کمی:
افتادگی
ناهمواری
خطوط نامنظمتر
بافت خشنتر
در زیر قطعه ایجاد شود.
راهنمای فنی Prusa نیز صراحتاً توضیح میدهد که برای آسانشدن جداسازی ساپورت، فاصلهای میان Support و Object باقی گذاشته میشود. کمکردن این فاصله کیفیت سطح را بهتر میکند، اما در مقابل ساپورت سختتر جدا میشود. citeturn273879search5
بنابراین یک تضاد فنی وجود دارد:
سطح بهتر ← اتصال بیشتر ساپورت
جداسازی آسانتر ← احتمال سطح خشنتر
Support Interface چیست؟
ساپورت معمولاً لازم نیست تا آخرین لایه کاملاً متراکم باشد.
در قسمت بالایی ساپورت، Slicer میتواند چند لایه متراکمتر ایجاد کند که:
Support Interface
نام دارند.
این لایهها یک سطح یکنواختتر زیر مدل ایجاد میکنند.
افزایش Interface Layers و کاهش فاصله خطوط Interface میتواند کیفیت قسمتهای Supported را بهتر کند.
Prusa برای بهبود سطح بالای ساپورت پیشنهاد میکند تعداد Interface Layers افزایش پیدا کند و Contact Z Distance و Pattern Spacing نیز تنظیم شوند. citeturn397141search0
اما باز هم هیچ تنظیم جادویی وجود ندارد که هم ساپورت کاملاً بدون اثر باشد و هم بسیار راحت جدا شود.
Tree یا Organic Support آیا جای ساپورت را حذف میکند؟
نه؛ اما میتواند آن را کاهش دهد.
Tree/Organic Support بهجای ساخت یک بلوک بزرگ زیر مدل، شاخههایی ایجاد میکند که فقط در نقاط لازم به مدل میرسند.
مزیت آن میتواند شامل:
تماس کمتر با مدل
مصرف ماده کمتر در بعضی هندسهها
دسترسی بهتر برای جداکردن ساپورت
کاهش تعداد نقاط آسیبدیده سطح
باشد.
اما هر جایی که ساپورت واقعاً با سطح مدل تعامل داشته باشد، امکان ایجاد اثر وجود دارد.
بهترین راه کاهش جای ساپورت چیست؟
اغلب بهترین راه، قبل از دستزدن به تنظیمات Support، بررسی Orientation مدل است.
حتی راهنمای رسمی Prusa نیز اولین توصیه برای Surface Quality ضعیف بالای Support را چرخاندن مدل و پیدا کردن حالتی میداند که به Support کمتری نیاز داشته باشد. citeturn273879search5
در بعضی مدلها حتی بهتر است مدل:
به چند قطعه تقسیم شود، جداگانه چاپ شود و سپس مونتاژ شود.
این روش در فیگورها و قطعات تزئینی بسیار رایج است.
آیا دو سطح یک مدل میتوانند کیفیت متفاوت داشته باشند؟
کاملاً طبیعی است.
برای مثال در یک فیگور ممکن است:
صورت و جلوی بدن بسیار صاف باشند،
اما سطح زیر چانه یا پشت بازو که روی ساپورت قرار گرفته، کمی خشنتر باشد.
این موضوع الزاماً نشان نمیدهد دستگاه در آن ناحیه «بد چاپ کرده است».
جهت سطح نسبت به محور چاپ و وجود Support باعث شده شرایط ساخت آن قسمت متفاوت باشد.
مرور جامع سال 2023 بر کیفیت سطح پلیمرهای چاپشده نیز نشان میدهد Orientation و Support Generation مستقیماً روی Surface Roughness و کیفیت سطح نهایی اثر دارند. citeturn529298search0
تفاوت خطوط لایه طبیعی با Layer Shift
این دو نباید با هم اشتباه شوند.
خطوط لایه طبیعی
منظم هستند و تمام مدل را با فاصله تقریباً ثابت دنبال میکنند.
Layer Shift
یک یا چند لایه ناگهان نسبت به لایههای پایین جابهجا شدهاند.
در نتیجه بخشی از قطعه به چپ یا راست حرکت کرده است.
Layer Shift عیب چاپ است.
اما Layer Line منظم، بخشی از ساختار طبیعی FDM محسوب میشود.
هر خط افقی روی مدل طبیعی نیست
این نکته بسیار مهم است.
اینکه FDM ذاتاً لایهای است به این معنا نیست که هر نوع خط یا ناهمواری قابل قبول باشد.
مواردی مانند:
Layer Shift
Under-Extrusion
شکاف بین لایهها
Bulging شدید
Z-Banding
Warping
Ringing/Ghosting شدید
سوراخ یا Missing Layer
Delamination
نقص چاپ محسوب میشوند و باید علت آنها بررسی شود.
بنابراین باید میان:
بافت منظم ناشی از فرایند
و
ناهنجاری ناشی از تنظیم یا خرابی دستگاه
تفاوت قائل شد.
Z-Seam چیست؟
گاهی یک خط عمودی روی بدنه مدل دیده میشود.
این خط با Layer Lines متفاوت است.
در چاپ FDM، هر Perimeter باید از نقطهای شروع و در نقطهای تمام شود.
محل شروع و پایان مسیر میتواند روی سطح یک نقطه کوچک ایجاد کند.
وقتی این نقطه در لایههای متوالی تقریباً در یک مکان قرار بگیرد، مجموعه آنها یک خط عمودی تشکیل میدهد که:
Z-Seam
نامیده میشود.
Prusa نیز توضیح میدهد که بهجز حالت خاص Spiral Vase، هر Loop باید یک Start/End Point داشته باشد و همین موضوع میتواند Seam قابل مشاهده ایجاد کند. citeturn327953view5
Z-Seam را میتوان:
پشت مدل پنهان کرد،
در گوشه قرار داد،
بین نقاط مختلف پخش کرد،
یا با روشهایی مانند Scarf Seam کمتر کرد.
اما در FDM معمولی حذف صددرصدی آن همیشه ممکن نیست.
چرا روی بعضی رنگها خطوط بیشتر دیده میشوند؟
ظاهر سطح فقط به هندسه وابسته نیست.
رنگ و Finish ماده نیز روی نحوه دیدهشدن Layer Lines اثر دارند.
سطوح:
براق و تیره
گاهی بازتاب نور بیشتری ایجاد میکنند و ناهمواریهای کوچک را برجستهتر نشان میدهند.
در مقابل برخی:
فیلامنتهای مات
نور را پخش میکنند و خطوط لایه کمتر جلب توجه میکنند.
به همین دلیل دو قطعه که با تنظیمات کاملاً یکسان ولی دو فیلامنت متفاوت چاپ شدهاند ممکن است از نظر بصری کیفیت متفاوتی داشته باشند.
قطر نازل چه تأثیری دارد؟
قطر Nozzle نیز روی جزئیات قابل چاپ اثر دارد.
نازل 0.4 میلیمتر برای بسیاری از کاربردها تعادل خوبی ایجاد میکند.
نازل کوچکتر، مثلاً:
0.2 mm
امکان ایجاد جزئیات XY ظریفتر را فراهم میکند.
اما:
چاپ کندتر میشود،
احتمال گرفتگی بیشتر است،
تنظیمات دقیقتری لازم دارد.
در مقابل نازلهای بزرگتر برای تولید سریعتر قطعات بزرگ مناسب هستند، اما جزئیات بسیار ریز را به خوبی نازل کوچک تولید نمیکنند.
نکته مهم این است که Layer Height بیشتر روی Resolution محور Z اثر دارد و Nozzle Diameter بیشتر روی جزئیات XY تأثیر میگذارد. citeturn273879search3
آیا سرعت زیاد کیفیت را کم میکند؟
ممکن است.
پرینترهای جدید بسیار سریعتر از نسلهای قبلی شدهاند، اما فیزیک جریان پلاستیک همچنان محدودیت دارد.
اگر سرعت چاپ از توان واقعی:
Hotend
Cooling
Motion System
Filament
بیشتر شود، ممکن است مشکلاتی مثل:
Ringing، کاهش دقت گوشهها، Extrusion نامناسب یا افت کیفیت سطح ایجاد شود.
البته «سرعت کمتر» نیز بهطور خودکار به معنی «کیفیت بهتر» نیست.
یک پژوهش جدید در سال 2025 نشان داده است که ارتباط Print Speed، Temperature، Layer Height و Surface Roughness پیچیده است و بهترین نتیجه در یک محدوده بهینه حاصل میشود، نه الزاماً کمترین سرعت ممکن. citeturn988029search14
دمای نازل هم روی سطح اثر دارد
فیلامنت باید به اندازه کافی گرم شود تا:
روان اکسترود شود،
به لایه قبلی بچسبد،
سطح یکنواخت ایجاد کند.
اگر دما بیش از حد پایین باشد، اتصال لایهها ضعیف و Extrusion ناقص میشود.
اگر بیش از حد بالا باشد، بسته به ماده ممکن است:
Oozing
Stringing
Overheating
افت جزئیات
رخ دهد.
مرور علمی Surface Roughness در چاپ پلیمرها نیز Temperature و Cooling را از پارامترهای مؤثر بر کیفیت FFF معرفی میکند. citeturn327953view0
آیا میتوان خطوط لایه را کاملاً حذف کرد؟
در قطعه خام FDM معمولی، نه در همه هندسهها.
اما میتوان آنها را بسیار کمتر کرد.
روشهای مؤثر شامل:
روشاثرLayer Height کمترکاهش Stair-SteppingOrientation مناسبکیفیت بهتر سطح مهمVariable Layer Heightجزئیات بیشتر فقط در مناطق لازمنازل کوچکترجزئیات XY بهترتنظیم دما و Flowخطوط یکنواختترکالیبراسیون دستگاهکاهش Artifactهاانتخاب فیلامنت ماتکاهش دیدهشدن بصری خطوطسنبادهکاریصافکردن واقعی سطحPrimer/Fillerپرکردن شیارهای ریزرنگآمیزیظاهر نهایی حرفهایتر
Variable Layer Height روش جالبی است؛ Slicer میتواند در سطوح منحنی از لایههای نازکتر و در بخشهای ساده از لایههای ضخیمتر استفاده کند تا بدون افزایش شدید کل زمان چاپ، Stair-Stepping کاهش پیدا کند. citeturn273879search9
Post-Processing؛ تفاوت Print Quality و Finish Quality
دو مفهوم را باید جدا کنیم:
Print Quality
کیفیت مستقیم قطعه هنگام خروج از پرینتر.
Finish Quality
کیفیت ظاهری قطعه بعد از:
سنباده
Filler
Primer
Painting
Polishing
Coating
ممکن است یک چاپ از نظر مهندسی بسیار باکیفیت باشد اما همچنان Layer Lines ظریف داشته باشد.
در مقابل، یک محصول کاملاً صاف و رنگشده ممکن است چند مرحله Post-Processing را پشت سر گذاشته باشد.
بنابراین مقایسه یک قطعه Raw FDM با یک محصول سنبادهخورده و رنگشده مقایسه دقیقی نیست.
مرور علمی کیفیت سطح Additive Manufacturing نیز Post-Processing را یکی از مسیرهای اصلی برای کاهش Surface Roughness معرفی میکند. citeturn327953view0
آیا پرینت رزینی هم خطوط لایه دارد؟
بله.
پرینترهای SLA، DLP و MSLA نیز مدل را لایهبهلایه میسازند.
اما ضخامت لایه در این دستگاهها معمولاً بسیار کوچک است و در نتیجه Layer Lines میتوانند بسیار کمتر از FDM به چشم بیایند.
Resolution در رزین نیز فقط به Layer Height وابسته نیست.
در محورهای XY عوامل دیگری مانند:
Pixel Size در MSLA/DLP
Laser Spot در SLA
مؤثر هستند.
مرور علمی فناوری Vat Polymerization نیز نشان میدهد Thickness لایه، Orientation، Support Parameters و Post-Processing همگی روی دقت و Surface Roughness قطعات رزینی اثر دارند. citeturn327385search0turn327385search1
چرا روی فیگور رزینی هم جای ساپورت میماند؟
در Resin Printing، Support باید مدل را در برابر نیروهای ایجادشده هنگام بلندشدن هر لایه از فیلم نگه دارد.
نوک Support با مدل اتصال فیزیکی دارد.
پس از چاپ، این اتصال شکسته یا بریده میشود.
در نتیجه ممکن است در محل اتصال:
نقطه کوچک برجسته
فرورفتگی
Scar
باقی بماند.
در واقع «Support Scar» در چاپ رزینی نیز موضوع تحقیقات صنعتی است. پژوهشی در سال 2024 روی Vat Photopolymerization بهطور خاص روشهای کاهش Scar بعد از جداکردن ساپورت را بررسی کرده است. citeturn327385search9
بنابراین در چاپ Resin نیز Orientation و محل قرارگیری Support اهمیت بسیار زیادی دارند.
کیفیت واقعی یک پرینت سهبعدی را چگونه قضاوت کنیم؟
بهتر است بهجای اینکه صرفاً دنبال «وجود یا عدم وجود خط» باشیم، موارد زیر را بررسی کنیم:
معیاریک چاپ باکیفیتLayer Linesمنظم و یکنواختابعادنزدیک به مدل طراحیسطوح عمودیبدون موج و Banding غیرعادیجزئیاتواضح و قابل تشخیصگوشههابدون لرزش شدیدOverhangبدون افتادگی غیرعادیلایههابدون شکاف و جدایشSupport Areaتا حد امکان کنترلشدهSeamکنترل یا در محل مناسب پنهان شدهFirst Layerیکنواخت و پایدار
بنابراین:
کیفیت بالا به معنی محو شدن تمام نشانههای فناوری ساخت نیست.
بلکه یعنی دستگاه در محدوده طبیعی فناوری، مدل را با دقت و کنترل مناسب تولید کرده است.
چه زمانی باید Post-Processing انتخاب کنیم؟
اگر قطعه قرار است:
محصول تزئینی لوکس باشد،
رنگآمیزی حرفهای شود،
برای نمایش نزدیک استفاده شود،
سطح کاملاً صاف داشته باشد،
یا شبیه محصول Injection Molded دیده شود،
ممکن است چاپ خام FDM کافی نباشد.
در چنین حالتی مراحل:
Sanding → Filler → Primer → Painting
میتوانند Layer Lines و Support Marks را تا حد زیادی از بین ببرند.
اما این مراحل:
زمان + مواد + نیروی انسانی
اضافه میکنند و طبیعتاً قیمت نهایی محصول را افزایش میدهند.
پس یک پرینت سهبعدی باکیفیت باید کاملاً صاف باشد؟
خیر.
این شاید مهمترین نکته این مقاله باشد.
در چاپ سهبعدی FDM:
وجود Layer Lines ظریف و منظم طبیعی است.
در سطوحی که نیاز به Support دارند:
ممکن است Texture سطح متفاوت باشد.
در نقاط Start/Stop مسیر:
ممکن است Z-Seam بسیار ظریفی دیده شود.
هیچکدام از این موارد بهتنهایی به معنی چاپ بیکیفیت نیستند.
اما خطوط نامنظم، جابهجایی لایه، شکاف، Warping شدید، Extrusion ناقص و خرابی هندسی، مسائل متفاوتی هستند و باید بررسی شوند.
جمعبندی
پرینت سهبعدی یک فرایند لایهبهلایه است.
در نتیجه بخشی از ظاهر سطح نهایی مستقیماً از نحوه ساختهشدن قطعه ناشی میشود.
Layer Lines نتیجه قرارگرفتن لایهها روی یکدیگر هستند.
Stair-Step Effect بیشتر روی سطوح منحنی و شیبدار دیده میشود.
Support Marks به دلیل نیاز به پشتیبانی Overhangها و فاصله لازم برای جداشدن Support ایجاد میشوند.
Z-Seam نیز از نقطه شروع و پایان مسیر هر لایه به وجود میآید.
ارتفاع لایه کمتر، Orientation صحیح، تنظیم مناسب Support Interface، کالیبراسیون پرینتر و Post-Processing میتوانند این آثار را بسیار کاهش دهند؛ اما بعضی از آنها بخشی از ماهیت طبیعی فناوری هستند.
بنابراین کیفیت واقعی پرینت سهبعدی را نباید فقط با این سؤال سنجید که:
«آیا روی سطح خط دیده میشود؟»
سؤال بهتر این است:
«آیا سطح، ابعاد، جزئیات و ساختار قطعه با توجه به فناوری و کاربرد موردنظر، بهصورت یکنواخت و کنترلشده تولید شدهاند؟»
سؤالات متداول
آیا خطوط لایه در پرینت سهبعدی طبیعی هستند؟
در FDM، خطوط ظریف و منظم لایه بخشی طبیعی از فرایند ساخت لایهبهلایه هستند. خطوط غیرمنظم یا تغییر ناگهانی آنها ممکن است نشاندهنده مشکل چاپ باشند.
چطور خطوط لایه را کمتر کنیم؟
کاهش Layer Height، انتخاب Orientation مناسب، Variable Layer Height، نازل مناسب و Post-Processing میتوانند ظاهر آنها را کاهش دهند.
چرا زیر ساپورت زبرتر است؟
برای اینکه Support بتواند از مدل جدا شود، معمولاً فاصله کوچکی بین آن و مدل وجود دارد. اولین لایههای روی Support در شرایط شبیه Bridge چاپ میشوند و بنابراین سطح آنها ممکن است خشنتر باشد. citeturn273879search5
آیا Tree Support جای کمتری میاندازد؟
در بسیاری از مدلها میتواند سطح تماس را کاهش دهد، اما هر نقطه تماس Support همچنان ممکن است اثری روی سطح ایجاد کند.
آیا جای ساپورت به معنی چاپ خراب است؟
نه لزوماً. مقدار کمی اثر در محل تماس Support طبیعی است؛ اما تنظیم نامناسب ساپورت میتواند این اثر را بیش از حد افزایش دهد.
آیا چاپ رزینی کاملاً بدون خط است؟
خیر. چاپ رزینی نیز لایهای است، اما به دلیل Layer Height کوچکتر معمولاً خطوط بسیار ظریفتری دارد.
چرا روی یک سمت مدل سطح بهتر از سمت دیگر است؟
Build Orientation، زاویه سطح و تماس با Support باعث میشوند کیفیت قسمتهای مختلف یک قطعه متفاوت باشد.
منابع علمی و فنی
[1] Golhin, A. P., Tonello, R., Frisvad, J. R., Grammatikos, S., Strandlie, A.
Surface roughness of as-printed polymers: a comprehensive review.
The International Journal of Advanced Manufacturing Technology, 2023, 127, 987–1043.
DOI: 10.1007/s00170-023-11566-z
این مرور جامع، اثر فناوری چاپ، ارتفاع لایه، Orientation و Support را بر کیفیت سطح پلیمرهای چاپ سهبعدی بررسی میکند. citeturn529298search0
[2] Kugunavar, S., Viralka, M., Sangwan, K. S.
Development of a hybrid model to estimate surface roughness of 3D printed parts.
Additive Manufacturing, 2024, 92, 104368.
DOI: 10.1016/j.addma.2024.104368
مطالعه نشان میدهد Layer Height و Build Orientation از عوامل اصلی Surface Roughness هستند. citeturn145695search0
[3] Medellin-Castillo, H. I., Zaragoza-Siqueiros, J.
Design and Manufacturing Strategies for Fused Deposition Modelling in Additive Manufacturing: A Review.
Chinese Journal of Mechanical Engineering, 2019, 32, 53.
DOI: 10.1186/s10033-019-0368-0
این مرور نقش Orientation، Stair-Step Effect و Support Structure را در کیفیت و هزینه FDM بررسی میکند. citeturn309502view1
[4] Temiz, A.
A response surface methodology investigation into the optimization of manufacturing time and quality for FFF 3D printed PLA parts.
Rapid Prototyping Journal, 2024, 30(10), 2007–2020.
DOI: 10.1108/RPJ-01-2024-0004 citeturn145695search1
[5] Piedra-Cascón, W., Krishnamurthy, V. R., Att, W., Revilla-León, M.
3D printing parameters, supporting structures, slicing, and post-processing procedures of vat-polymerization additive manufacturing technologies: A narrative review.
Journal of Dentistry, 2021, 109, 103630.
DOI: 10.1016/j.jdent.2021.103630
PMID: 33684463 citeturn327385search1
[6] Prusa Research.
Layers and Perimeters — Layer Height.
راهنمای فنی درباره ارتباط ارتفاع لایه با Resolution و زمان چاپ. citeturn273879search3
[7] Prusa Research.
Bad Looking Surface Above Supports.
راهنمای فنی درباره Contact Z Distance، Interface Layers و کیفیت سطوح چاپشده روی Support. citeturn273879search5
اطلاعات SEO مقاله
تنظیم دستی آدرس صفحه:
3d-print-quality-layer-lines-support-marks
عنوان سئو:
کیفیت پرینت سهبعدی؛ خطوط لایه و جای ساپورت چرا ایجاد میشوند؟
توضیح سئو:
آیا خطوط لایه و جای ساپورت نشانه کیفیت پایین پرینت سهبعدی هستند؟ با علت علمی Layer Line، Stair-Step، Z-Seam و اثر ساپورت و روش کاهش آنها آشنا شوید.
کلمه کلیدی اصلی:
کیفیت پرینت سهبعدی
عبارات مرتبط:
خطوط لایه پرینت سهبعدی، جای ساپورت پرینت سهبعدی، Layer Line، Support Marks، Z-Seam، کیفیت سطح پرینت سهبعدی
نام پیشنهادی تصویر:
nova-3d-print-layer-lines-support-marks.webp
Alt تصویر:
نمای نزدیک خطوط لایه و جای ساپورت روی قطعه پرینت سهبعدی FDM
Caption:
خطوط منظم لایه بخشی طبیعی از ساخت لایهبهلایه FDM هستند و محل تماس ساپورت نیز ممکن است بافت متفاوتی نسبت به سایر سطوح ایجاد کند.
دستهبندی پیشنهادی:
آموزش پرینت سهبعدی
لینکهای داخلی پیشنهادی:
«چطور جنس مناسب پرینت سهبعدی را انتخاب کنیم؟»
«هزینه پرینت سهبعدی چگونه محاسبه میشود؟»
«چطور استحکام قطعات پرینت سهبعدی را افزایش دهیم؟»
«تفاوت پرینت FDM و رزینی چیست؟»
«ساپورت در پرینت سهبعدی چیست و چه زمانی لازم است؟»